En la fabricación moderna de calzado, muchas fábricas utilizan cola al agua como parte de sus procesos de producción. Sin embargo, obtener un pegado resistente no depende únicamente de la calidad del adhesivo.
El resultado final también está determinado por cómo se llevan a cabo dos etapas esenciales: el secado y la activación de la cola antes del prensado.
En una maquinaria para calzado, estos procesos forman parte de una misma secuencia tecnológica. Un secado insuficiente puede impedir que el adhesivo alcance las condiciones adecuadas para la unión, mientras que una activación incorrecta o realizada fuera del momento adecuado puede reducir la resistencia del pegado, incluso cuando se utilizan materiales de alta calidad.
Por este motivo, las fábricas de calzado modernas no solo prestan atención al tipo de adhesivo utilizado, sino también al control de cada etapa del proceso. Mantener condiciones estables de secado y activación contribuye a mejorar la calidad del producto, reducir defectos, disminuir retrabajos y mantener un flujo continuo de producción.
En este artículo analizaremos por qué el secado y la activación de la cola al agua deben entenderse como un único proceso dentro de la maquinaria para calzado, cuáles son los errores más frecuentes y cómo su correcta gestión influye tanto en la calidad del pegado como en la eficiencia global de la fabricación de calzado.
El proceso de secado de la cola al agua
Después de aplicar la cola al agua, se forma una película adhesiva sobre la superficie de los materiales. En este momento el adhesivo todavía no está preparado para el prensado, ya que contiene el agua utilizada como medio de dispersión.
La función del secado es permitir que esa agua se evapore hasta que la película adhesiva alcance el estado previsto por el fabricante del adhesivo para continuar el proceso. En las fichas técnicas de distintos adhesivos para la industria del calzado, el secado no se describe como un tiempo de espera, sino como una etapa imprescindible antes de la reactivación y el prensado. Asimismo, los fabricantes indican que la duración del secado depende de factores como el tipo de material, el espesor de la capa aplicada y el método de aplicación, por lo que cada adhesivo debe utilizarse siguiendo sus propias instrucciones técnicas.
Un detalle importante es que el aspecto de la película adhesiva también cambia durante este proceso. Algunos fabricantes indican que el adhesivo pasa de un aspecto blanco a una película transparente cuando el secado se ha completado, utilizándose este cambio visual como uno de los indicadores del estado de la película antes de la siguiente operación.
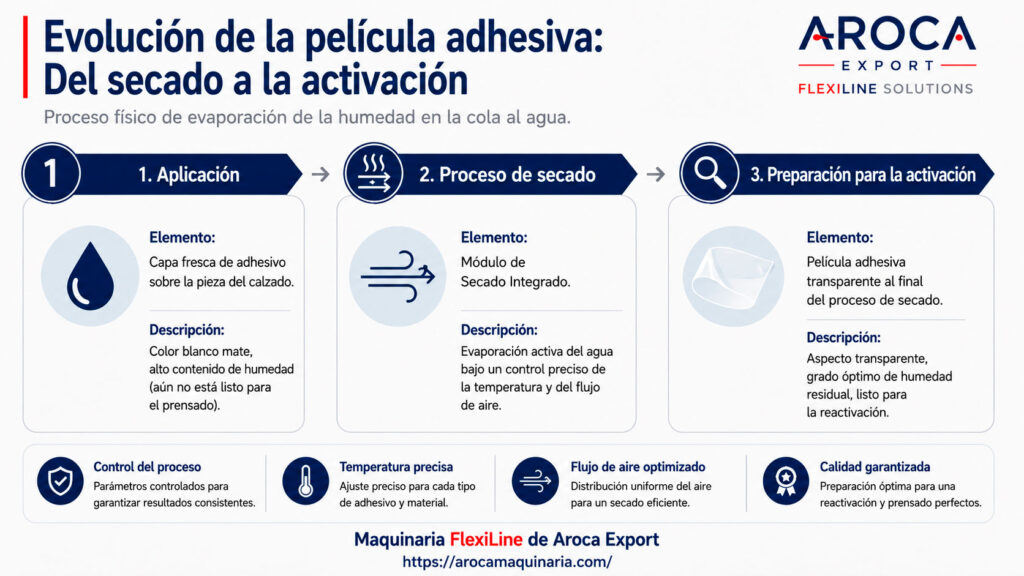
Por este motivo, el objetivo de una maquinaria para calzado moderna no consiste únicamente en transportar el producto de una estación a otra. También debe proporcionar unas condiciones de proceso controladas para que cada par de calzado llegue a la fase de reactivación con una película adhesiva en un estado uniforme y repetible. Esta repetibilidad es uno de los factores que contribuyen a mantener una calidad constante del pegado durante la producción.
¿Por qué es necesaria la activación antes del prensado?
Una vez finalizado el secado, el proceso de pegado todavía no ha concluido. En muchos sistemas de cola al agua utilizados en la industria del calzado, la siguiente etapa consiste en la reactivación de la película adhesiva antes de unir las piezas y realizar el prensado.
Es importante señalar que la necesidad de reactivación depende del adhesivo utilizado. Existen adhesivos al agua formulados para trabajar con este proceso y otros que no requieren reactivación. Por este motivo, la secuencia de fabricación siempre debe seguir las instrucciones técnicas del fabricante del adhesivo y no una regla general aplicable a todos los productos.
Cuando el adhesivo está diseñado para trabajar con reactivación, esta operación tiene como objetivo devolver a la película adhesiva las condiciones necesarias para que pueda desarrollar una unión eficaz durante el prensado. En las fichas técnicas de numerosos adhesivos para calzado, la reactivación forma parte del procedimiento de aplicación recomendado y debe realizarse inmediatamente antes de unir las superficies.
Por esta razón, la reactivación no debe considerarse una operación independiente, sino la continuación natural del proceso iniciado con el secado. Ambas etapas forman una única secuencia tecnológica cuyo objetivo es preparar la película adhesiva para el momento en que las dos superficies entren en contacto bajo presión.
En una maquinaria para calzado moderna, la repetibilidad de este proceso es tan importante como la propia calidad del adhesivo. Cuando todas las piezas llegan al prensado en las mismas condiciones de secado y reactivación, el proceso resulta más estable, disminuye la variabilidad entre pares y se facilita el mantenimiento de una calidad constante durante toda la producción.
Errores más frecuentes durante el secado y la activación
En muchos casos, los problemas de pegado no están relacionados con la calidad del adhesivo, sino con desviaciones en el proceso de aplicación. Incluso utilizando un adhesivo adecuado para el material, el resultado puede verse afectado si no se respetan las condiciones indicadas por el fabricante.
Uno de los errores más habituales es iniciar la siguiente operación antes de que la película adhesiva haya alcanzado el estado requerido. Si el secado no se ha completado conforme al procedimiento recomendado, la calidad de la unión puede verse comprometida.
Otro aspecto importante es modificar los parámetros de reactivación sin seguir las especificaciones técnicas del adhesivo. La temperatura, el tiempo de exposición y el intervalo entre la reactivación y el prensado forman parte del procedimiento definido para cada producto. Por ello, estos parámetros no deben establecerse de forma arbitraria ni extrapolarse de un adhesivo a otro.
También es frecuente que la variabilidad del proceso aumente cuando las operaciones dependen exclusivamente del criterio del operario. Diferencias en los tiempos de espera, en la secuencia de trabajo o en las condiciones de cada puesto pueden hacer que unas piezas lleguen al prensado en condiciones distintas a otras, dificultando la obtención de resultados uniformes.
Por este motivo, las fábricas que buscan una producción estable centran su atención no solo en la selección del adhesivo, sino también en la estandarización de todas las etapas del proceso. Cuando el secado, la reactivación y el prensado se realizan de forma repetible, disminuye la variabilidad, se reducen los retrabajos y resulta más sencillo mantener una calidad constante durante la producción.
Cómo afectan estos procesos a la calidad y a la productividad
El secado y la reactivación no solo influyen en la calidad del pegado. También afectan directamente a la estabilidad del proceso productivo. Cuando estas etapas se realizan de forma repetible, resulta más sencillo mantener un flujo de trabajo continuo y reducir las variaciones entre un lote de producción y otro.
Desde el punto de vista de la calidad, un proceso estandarizado ayuda a que cada par de calzado llegue al prensado en condiciones similares. Esto facilita obtener uniones más uniformes y reduce el riesgo de diferencias provocadas por variaciones en el propio proceso de fabricación.
Desde el punto de vista de la productividad, la repetibilidad también desempeña un papel importante. Cuando los tiempos de secado, reactivación y prensado están organizados dentro de una secuencia estable, disminuyen las interrupciones, las esperas innecesarias y la necesidad de repetir operaciones debido a desviaciones del proceso.
Por este motivo, muchas fábricas no consideran el secado y la reactivación como operaciones independientes, sino como parte de un único flujo de producción. Cuanto más estable es ese flujo, más fácil resulta planificar la producción, mantener un ritmo constante de trabajo y optimizar la utilización de los recursos disponibles.
En consecuencia, mejorar el control del proceso no significa únicamente obtener un mejor pegado. También contribuye a aumentar la estabilidad de la producción, reducir la variabilidad y crear las condiciones necesarias para una fabricación más eficiente.
Automatizar el proceso dentro de una maquinaria para calzado
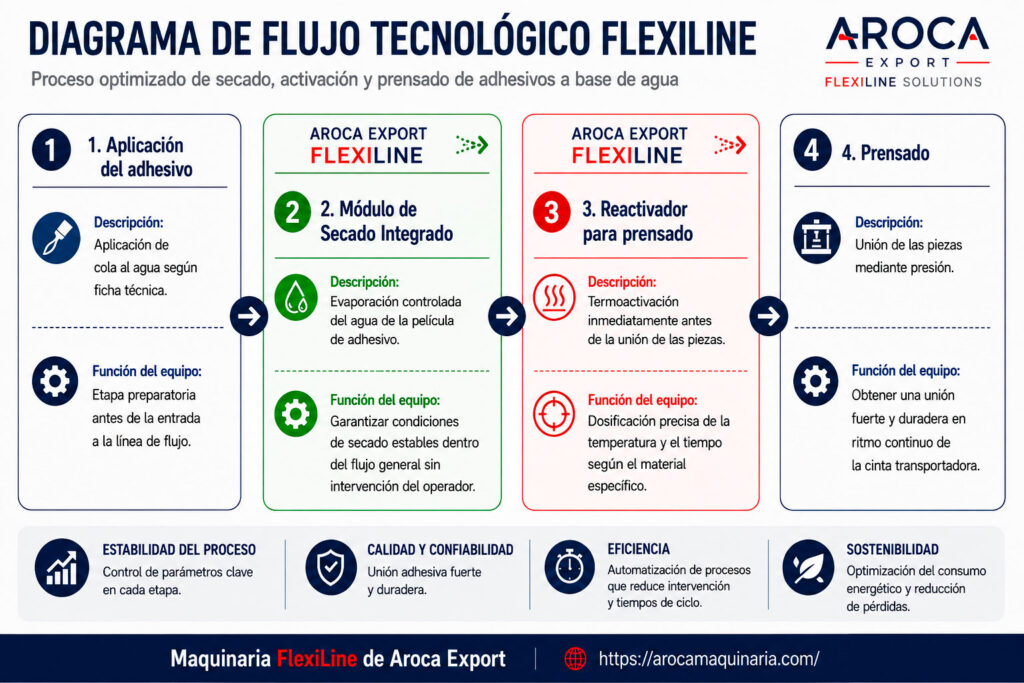
A medida que aumenta la exigencia en calidad, productividad y repetibilidad, muchas fábricas buscan reducir la variabilidad de las operaciones manuales. En el caso del pegado con cola al agua, esto significa controlar de forma más precisa la secuencia formada por el secado, la reactivación y el prensado.
La automatización no sustituye las recomendaciones del fabricante del adhesivo. Al contrario, su función es ayudar a que esas recomendaciones puedan aplicarse de forma repetible durante toda la producción. Mantener unas condiciones estables en cada etapa del proceso permite que todas las piezas lleguen al prensado en un estado más uniforme, reduciendo las diferencias provocadas por variaciones en la ejecución de las operaciones.
Este enfoque forma parte de la evolución de la maquinaria para calzado moderna, donde el objetivo ya no consiste únicamente en automatizar máquinas individuales, sino en integrar diferentes procesos dentro de un mismo flujo continuo de producción. Cuando el transporte de las piezas, el secado, la reactivación y el prensado trabajan como una secuencia coordinada, resulta más sencillo mantener la estabilidad del proceso y optimizar la organización de la fábrica.
Siguiendo esta filosofía, Aroca Export ha desarrollado FlexiLine, un sistema de producción que permite integrar diferentes etapas del proceso dentro de una misma línea de trabajo. Su diseño facilita la incorporación de módulos como el Módulo de Secado Integrado y el Reactivador para prensado, ayudando a integrar estas etapas dentro de un flujo continuo de producción. De este modo, resulta más sencillo estandarizar el proceso, reducir la variabilidad entre lotes y mejorar la organización de la producción sin modificar la lógica tecnológica del proceso de pegado.
Conclusión
El uso de cola al agua en la fabricación de calzado requiere mucho más que la correcta selección del adhesivo. La calidad del pegado depende de una secuencia tecnológica en la que el secado, la reactivación —cuando el sistema adhesivo la requiere— y el prensado deben realizarse siguiendo las instrucciones técnicas del fabricante del adhesivo.
Comprender esta secuencia permite analizar el proceso de pegado desde una perspectiva más amplia. No se trata de optimizar operaciones aisladas, sino de garantizar que cada etapa se desarrolle en condiciones controladas y repetibles para mantener una producción uniforme y una calidad constante.
En este contexto, la maquinaria para calzado desempeña un papel fundamental al proporcionar un entorno de producción capaz de integrar y controlar las diferentes etapas del proceso. Cuando el flujo de trabajo se organiza de forma continua y coordinada, resulta más sencillo reducir la variabilidad, mejorar la eficiencia y facilitar la estandarización de la fabricación.
Si desea conocer cómo integrar el secado, la reactivación y otras etapas del proceso dentro de un flujo continuo de producción, le invitamos a descubrir FlexiLine, la solución desarrollada por Aroca Export para la automatización de la fabricación de calzado.